

Pokud potřebujete nejprve jednořádkovou odpověď: 4140 je silnější, tvrdší a odolnější vůči únavě , zatímco 4130 je houževnatější, lépe svařitelná a shovívavější . Pro obráběné a tepelně zpracované mechanické díly, jako jsou hřídele, ozubená kola, tělesa ventilů a čepy, je 4140 běžnou volbou. Pro svařované konstrukce, jako jsou rámy, trubkové sestavy a tlakové nádoby, je 4130 bezpečnější výchozí.
Oba patří do rodiny chrom-molybdenových nízkolegovaných ocelí AISI-SAE 41xx. Mají stejný obsah chrómu, 0,80-1,10 %, a stejný obsah molybdenu, 0,15-0,25 %. Téměř každý rozdíl, na kterém záleží konstruktérovi, vedoucímu nákupu nebo dodavateli kování, spočívá ve dvou záměrných změnách: 4140 obsahuje asi o 0,10 % více uhlíku a o 0,35 % více manganu než 4130.
Tento článek porovnává tyto dva druhy z hlediska složení, mechanických vlastností, kalitelnosti, svařitelnosti, obrobitelnosti, aplikací, nákladů a chování při kování a uzavírá praktický kontrolní seznam pro výběr a často kladené otázky. Obsah je uspořádán tak, abyste mohli dosáhnout obhajitelného věcného rozhodnutí, aniž byste četli 400stránkovou příručku materiálů.
Začněte kompozicí: dva prvky vytvářejí každý skutečný rozdíl
Níže uvedené rozsahy složení se řídí seznamem jakostí SAE J404 a ASTM A29, což jsou referenční dokumenty, které ocelárny a kovárny používají při definování tepla. Maximální limity nečistot pro fosfor a síru jsou u obou druhů shodné, takže praktické srovnání začíná uhlíkem a manganem.
| prvek | 4130 (%) | 4140 (%) | Co dělá rozdíl |
|---|---|---|---|
| Carbon | 0,28-0,33 | 0,38-0,43 | Zvyšuje dosažitelnou pevnost, tvrdost a prokalitelnost; snižuje tažnost a svařitelnost. |
| mangan | 0,40-0,60 | 0,75-1,00 | Prohlubuje reakci tvrdnutí; zlepšuje lámání třísek při obrábění. |
| Křemík | 0,15-0,35 | 0,15-0,35 | identické; působí hlavně jako dezoxidant při tavení. |
| Chrom | 0,80-1,10 | 0,80-1,10 | identické; zlepšuje prokalitelnost a odolnost proti opotřebení. |
| molybden | 0,15-0,25 | 0,15-0,25 | identické; udržuje pevnost při zvýšené teplotě a snižuje riziko zkřehnutí při popouštění. |
| fosfor (max) | 0.035 | 0.035 | identické; držena nízko, aby byla chráněna tažnost a houževnatost. |
| Síra (max) | 0.040 | 0.040 | identické; řízeno pro zvukové chování při kování a svařování. |
Nárůst uhlíku o 0,10 % u 4140 není zanedbatelný detail. Uhlík řídí maximální tvrdost, které může ocel dosáhnout po kalení. Zvyšuje také hodnotu uhlíkového ekvivalentu, kterou svářečští technici nejpečlivěji sledují. Při složení střední třídy má 4130 uhlíkový ekvivalent zhruba 0,61, zatímco 4140 dosahuje přibližně 0,78. Tato jediná směna posouvá 4140 z „svařitelného s opatřeními“ na „svařitelné pouze s přísnou kontrolou postupu“.
Mechanické vlastnosti: kde se skutečně projevuje pevnostní mezera
Mechanické hodnoty se mění s velikostí sekce, tepelným zpracováním a směrem testu, takže níže uvedená čísla jsou typické hodnoty pro 25milimetrové tyče, sestavené z ASM International Handbook Volume 1 a běžných údajů komerčních dodavatelů. Jsou užitečné pro srovnání, nikoli pro konečný návrh. Vždy navrhujte z minimálních hodnot uvedených na skutečné nákupní specifikaci.
| stupeň | Podmínka | Pevnost v tahu (MPa) | Mez kluzu (MPa) | Prodloužení (%) | Tvrdost |
|---|---|---|---|---|---|
| 4130 | Žíhaný | ~560 | ~460 | ~28 | ~156 HB |
| 4140 | Žíhaný | ~655 | ~420 | ~26 | ~197 HB |
| 4130 | Normalizované | ~670 | ~475 | ~25 | ~190 HB |
| 4140 | Normalizované | ~1020 | ~760 | ~18 | ~262 HB |
| 4130 | Kaleno v oleji, temperováno na 540°C | ~1030 | ~890 | ~17 | ~32 HRC |
| 4140 | Kaleno v oleji, temperováno na 540°C | ~1240 | ~1100 | ~14 | ~38 HRC |
V normalizovaném stavu 4140 dodává zhruba O 50 % vyšší mez kluzu než 4130. Po kalení a temperování na 540 °C si 4140 stále drží 20% pevnostní výhoda , ale s nižší průtažností. Kompromis je konzistentní: pokaždé, když vytlačíte uhlík a mangan nahoru, získáte pevnost a tvrdost a vzdáte se tažnosti a odolnosti proti nárazu.
Strana houževnatosti téhož stolu
Rázová houževnatost sleduje opačnou křivku. V typických publikovaných datech Charpyho V-zářezu normalizované 4130 dosedá v rozsahu 60-80 J, zatímco 4140 kalené a temperované na 38 HRC obvykle odpovídá hodnotě 30-40 J. Pro součást, která musí absorbovat náraz bez praskání - důlní kolík, zvedací oko, silně vyztužený spoj rámu - na tom může záležet více než na mezeře pevnosti.
Kalitelnost a tepelné zpracování: čím silnější profil, tím větší mezera
Kalitelnost je schopnost vytvářet martenzit skrz průřez během kalení. 4130 je mělce tvrdnoucí třída; 4140 je hluboce kalená třída. V 50milimetrovém kole dosáhne kalení oleje zhruba 40 HRC ve středu 4140 , zatímco 4130 typically stops around 25-30 HRC ve stejné hloubce . Proto se 4140 pravidelně objednává jako předkalená tyč ve velkých průměrech a 4130 nikoliv.
Typické cesty tepelného zpracování
- 4130: austenitizovat 845-870°C, kalit v oleji (pro tenké řezy se někdy používá voda), temperovat na 205-650°C v závislosti na cílové tvrdosti. Po vykování normalizovat na 870-925°C.
- 4140: austenitizovat 845-870 °C, kalit v oleji, temperovat na 205-650 °C. Po kování normalizujte na 870-900 °C nebo pokračujte přímo kalením a temperováním pro vysokou pevnost.
| Teplota temperování (°C) | Tvrdost 4130 (HRC) | Tvrdost 4140 (HRC) |
|---|---|---|
| 205 | ~50 | ~54 |
| 315 | ~47 | ~51 |
| 430 | ~40 | ~45 |
| 540 | ~32 | ~38 |
| 650 | ~25 | ~30 |
Při stejné popouštěcí teplotě je 4140 asi o 5-6 HRC tvrdší než 4130. To má praktický důsledek: součást specifikovaná na 32-36 HRC může být vyrobena v 4140 při vyšší popouštěcí teplotě, což poskytuje větší tažnost při stejné tvrdosti. V 4130 by dosažení stejné tvrdosti vyžadovalo nižší temperování, čímž by materiál zůstal křehčí při stejné úrovni pevnosti.
Svařitelnost: nejsilnější argument pro 4130
Pokud bude součást svařována - rám, trubková sestava, tlaková nádoba, vyrobené rameno, držák - 4130 vám poskytuje mnohem širší procesní okno. Jeho nižší obsah uhlíku udržuje tepelně ovlivněnou zónu měkčí, takže citlivost na rychlost ochlazování a riziko praskání klesá. 4140 lze svařovat, ale tento postup má skutečné důsledky pro cenu dílny a integritu svaru.
4130 svářečská praxe
- Předehřejte na 150-260°C pro sekce tlustší než asi 12 mm; silně omezené spoje potřebují horní hranici tohoto rozsahu.
- Použijte nízkovodíkové plnivo: ER80S-D2 pro pevnostní přizpůsobení, ER70S-2, když je dovoleno, aby byl svar mírně měkčí než základní materiál.
- Udržujte interpass teplotu na nebo pod 260 °C a vyhněte se pomalému ochlazování v oblasti tvorby martenzitu.
- Odlehčení pnutí po svařování při 480-650°C se doporučuje pro zadržené spoje; kritická letecká práce často vyžaduje úplnou normalizaci a temperování po svařování.
4140 svářečská praxe
- Předehřejte 200-315 °C; pro silně napnuté spoje používejte minimálně 250 °C.
- Proces s nízkým obsahem vodíku je povinný: GTAW nebo GMAW s nízkovodíkovým plnivem; vyhněte se jakékoli elektrodě, která může zavádět vodík do svaru.
- Tepelné zpracování po svařování je normálně vyžadováno pro obnovení tažnosti a zabránění opožděného praskání tepelně ovlivněných zón.
- Konstrukční pravidlo: Svařování 4140 má smysl, když je svar nekonstrukční nebo bude díl následně plně znovu tepelně zpracován. U souvislých nosných svarů znovu zvažte jakost.
Sečteno a podtrženo: pro svařované sestavy, 4130. U obráběných součástí, které potřebují pouze malý svar, může fungovat 4140 s kontrolovaným postupem, ale každý další svar zvyšuje riziko a náklady na kontrolu.
Obrobitelnost: případ, kdy 4140 může vypadat lépe
Zní to neintuitivně, ale v žíhaném stavu 4140 často obrábí o něco předvídatelněji než 4130. Vyšší obsah manganu zlepšuje lámání třísek a mírně vyšší počáteční tvrdost umožňuje řeznému nástroji čistší střih. Ani jedna třída se obtížně obrábí; oba dobře reagují na tvrdokovové nástroje.
- 4130 se běžně dodává normalizovaný na asi 190 HB. Obrobte jej a poté jej odešlete k tepelnému zpracování, pokud je konečná tvrdost vyšší než ~35 HRC.
- 4140 se často kupuje předtvrzený na 28-32 HRC. Obrábějte přímo na dokončení a zcela přeskočte krok tepelného zpracování po obrábění.
- Pro soustružení 4130 nebo 4140 jsou typické tvrdokovové břitové destičky při 60-120 m/min s chladicí kapalinou; pro měkčí žíhaný stav použijte geometrii s kladným sklonem.
- Závitování a řezání klínových drážek upřednostňuje předkalený 4140, protože hotové závity si zachovávají odolnost proti opotřebení bez druhé operace.
Když porovnáte celkové náklady, předtvrzená cesta 4140 často vyhraje nad 4130 plus samostatný průchod tepelného zpracování, i když samotný materiál stojí více. Úspory pocházejí z menšího počtu provozů, kratších dodacích lhůt a bez korekce zkreslení po kalení.
Aplikace: dvě filozofie designu, jedno rozhodnutí
Běžná zkratka v konstrukci strojů je jednoduchá: 4130 pro konstrukce, 4140 pro stroje. Delší verze závisí na tom, jak je díl naložen, spojen a vyroben.
Kde 4130 je správné volání
- Konstrukční trubky letadel, uložení motoru a ochranné klece, kde je zavedeným standardem svařovaná chromolytová trubka.
- Závodní podvozek, ramena zavěšení a trubky rámu jízdního kola, kde tenké stěny a svařitelnost jsou důležitější než špičková tvrdost.
- Vysokotlaké hydraulické válce a potrubí, kde návrhový tlak zůstává mírný.
- Lehké konzoly, styčníky a svařované pomocné rámy v dopravních zařízeních.
Kde 4140 je správné volání
- Převodové hřídele, nápravy, vřetena, klikové hřídele a ojnice.
- Ozubená kola, pastorky, řetězová kola a spojky, které vyžadují tvrdý povrch odolný proti opotřebení.
- Kovaná tělesa ventilů, víka, vřetena a koncové spoje pro olej a plyn.
- Vrtací objímky, stabilizátory, podstavce a klouby nástrojů ve vrtacích sestavách.
- Čepy, pouzdra, válečky a otěrové desky v důlních a těžkých stavebních strojích.
- Kovací zápustky, nůžky a výrobní nástroje.
Co to znamená, když si objednáte výkovky
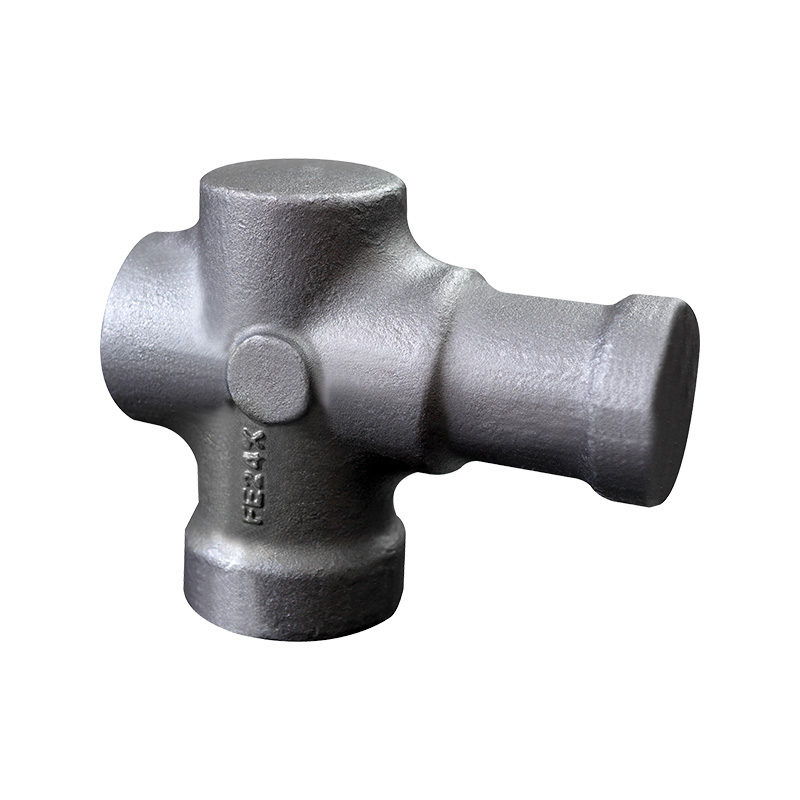
Při výrobě ventilů je většina kovaných těles a vík vyrobena z materiálu 4140, protože jmenovitý tlak a tuhost těsnící oblasti závisí na namáhání, nejen na konečné pevnosti. To je důvod, proč kupující spolupracují s ventilové výkovky obvykle požadujte 4140 se specifikovaným pásmem tvrdosti kalení a popouštění.
 Vlastní díly ventilů Výrobce, dodavatel, továrna Jiangyin Xinyu Forging Co., Ltd je Čína OEM/ODM výrobce výkovků dílů ventilů a společnost zabývající se výkovky dílů ventilů, jsme profesionální celo... Zobrazit produkt →
Nástroje pro podpovrchové vrtání se řídí stejnou logikou. Kombinace průchozího kalení, odolnosti proti únavě a rázové houževnatosti je přesně tím, proč 4140 dominuje ropné a plynové petrochemické výkovky pro vrtací objímky, stabilizátory a součásti ústí vrtu.
Ropný a plynový petrochemický výkovek výrobce, dodavatel, továrna Jako čínský dodavatel ropných a plynových petrochemických výkovků OEM/ODM a společnost zabývající se výrobou ropných a ropných a plynových petrochemických výkovků, Jiangyin Xinyu For... Zobrazit produkt → U těžebních strojů jsou polotovary ozubených kol, hnací hřídele a čepy drtičů vystaveny velkému rázovému zatížení a výkovky 4140 jsou obvykle kaleny a temperovány na 28-36 HRC, aby tuto povinnost přežily. Když je díl převážně svařen do rámu stroje, návrh se často vrací zpět na 4130. Volba je rutinní diskuzí v našem výkovky důlních strojů práce.
Zakázkové důlní stroje výrobce výkovků, dodavatel, továrna Jiangyin Xinyu Forging Co., Ltd je čínský výrobce výkovků pro těžební stroje OEM / ODM a společnost zabývající se výkovky těžebních strojů, speciální... Zobrazit produkt → | Aplikace | Preferovaný stupeň | Hlavní důvod |
|---|---|---|
| Potrubí letadla, ochranná klec, rám | 4130 | Svařitelnost a houževnatost |
| Hřídele, nápravy, ozubená kola, vřetena | 4140 | Pevnost, únavová životnost, prokalitelnost |
| Kovaná těla ventilů a víka | 4140 | Důkaz kontroly napětí a tvrdosti |
| Svařované tlakové díly | 4130 | Nižší riziko praskání svaru |
| Vrtací objímky, podstavce, klouby nástrojů | 4140 | Rovnováha síly a houževnatosti |
Náklady a pořízení: co prémium skutečně kupuje
4140 stojí více jako surovina. Ceny tyčí, sochorů a výkovků pro 4140 obvykle běží 5-15% vyšší na kilogram než ekvivalent 4130 forem, většinou kvůli vyššímu obsahu slitin. Ale materiálové náklady jsou pouze částí celkových dílčích nákladů. Často více záleží na cestě nákupu.
| Parametr | 4130 | 4140 |
|---|---|---|
| Relativní cena materiálu | Základní linie | 5 % až 15 % |
| Společný dodavatelský formulář | Tyč, trubka, deska, kované polotovary | Tyč, sochor, kované polotovary, předkalená tyč |
| Typický dodací stav | Normalizované | Normalizované, or quenched and tempered to 28-32 HRC |
| Tvrdost on arrival | ~180-220 HB | ~240-290 HB; 280-320 HB při předtvrzení |
| Dodatečné náklady na obchod | Tepelné zpracování po obrábění pro díly s vysokou tvrdostí | Při předtvrzení často žádný |
Pro ilustrativní výpočet, pokud kovaný polotovar hřídele stojí 1,50 $ za kilogram v 4130, stejný polotovar v 4140 může stát 1,60 - 1,72 $. Na 100-kilogramovém polotovaru je prémie slitiny zhruba 10-22 $ za díl. Samostatný cyklus kalení a temperování může pro srovnání přidat 80 až 150 USD na součást plus manipulační čas a riziko deformace. U obráběných dílů s kritickou pevností předkalená cesta 4140 obvykle zaceluje mezeru v nákladech a často vyjde dopředu.
Pokud je pevnost těla ventilu hlavním konstrukčním rizikem, stojí za to si ji přečíst proč se zaměřuje na pevnost výběr stupně kování ventilů řízení než zmrazíte specifikaci.
Jak si vybrat: kontrola rozhodnutí s pěti otázkami
Propracujte si těchto pět otázek v daném pořadí. Každý z nich ukazuje na stupeň, než se podíváte na jakýkoli datový list.
- Je díl svařen jako nosný spoj? Pokud ano, zvolte 4130. Riziko svařování bude dominovat všem dalším úvahám o materiálu.
- Je profil tlustý, přes cca 30 mm, a potřebuje průchozí tvrdost? Zvolte 4140. 4130 nemůže zajistit středovou tvrdost v těžkých úsecích.
- Přenáší součást rotující nebo opakovaná ohybová zatížení, jako je hřídel nebo ozubené kolo? Zvolte 4140 pro vyšší únavovou pevnost.
- Je hmotnost prioritou při tenkých stěnách a tvarovaných trubkách? Vyberte si 4130 a navrhněte jeho svařitelnost.
- Jak bude díl tepelně zpracován? Pokud chcete obrábět předtvrzený materiál a přeskočit samostatný krok tepelného zpracování, je praktickou odpovědí 4140 při 28-32 HRC.
Před odesláním třídy do výkresu se ujistěte, že váš dodavatelský řetězec může obsahovat požadované okno procesu. Kontrola dodavatele vlastní možnosti kování, tepelného zpracování a obrábění odstraňuje spoustu dohadů, zejména u 4140 dílů, které závisí na disciplinovaném cyklu kalení a temperování.
Úvahy o kování: jak se tyto dvě třídy chovají v obchodě
Oba druhy se dobře kují, ale obchod s nimi musí zacházet jinak. Okna teploty kování se překrývají jen částečně: 4130 se obvykle kuje od 1150-1230°C a musí končit nad 870°C; 4140 začíná při 1100-1200°C a musí skončit nad 900°C. Klesání pod konečnou teplotu zanechává smíšenou strukturu zrna, která se později těžko opravuje.
Chlazení po kování je místo, kde obchody ztrácejí 4140 dílů. Velká sekce 4140 chlazená vzduchem příliš rychle může vytvořit trhliny při kalení v matrici nebo na chladicím loži. Standardní praxí je chlazení pece nebo okamžitá normalizace. 4130 je tolerantnější a lze jej pomalu ochlazovat vzduchem pro menší části, což je další důvod, proč je jeho zpracování levnější.
Stejně tak záleží na redukčním poměru a toku zrna. Konstruktéři objednávající kované díly by měli běžně uvádět minimální redukční poměr 3:1 v kritických úsecích , protože příčná tažnost ve válcované tyči je ze své podstaty nižší než u výkovku, jehož tok zrna sleduje obrys součásti. Hřídel 4140 vykovaná a poté kalená a temperovaná porazí únavovou životnost součásti obrobené z tyče v téměř každém souběžném testu.
Po vykování musí být hrubá jako kovaná struktura zušlechtěna. Normalizace na 870-900°C je minimum pro oba stupně; pro 4140 většina výkresů ropy a plynu a těžby vyžaduje úplný cyklus kalení a temperování na specifikované pásmo tvrdosti. Obchod, který řídí celý řetězec pod jednou střechou, se pro tuto práci snáze kvalifikuje, protože kritický krok chlazení není nikdy ponechán na subdodavateli. Kompletní výrobní zařízení v našem závodě Jiangyin pokrývá kování, tepelné zpracování a obrábění na jednom místě, což zkracuje procesní řetězec a udržuje historii tepelného zpracování sledovatelnou.
Často kladené otázky
Co je silnější, 4130 nebo 4140?
4140 je pevnější v každém stavu tepelného zpracování. V normalizovaném stavu poskytuje zhruba o 50 % vyšší mez kluzu než 4130. Dokonce i poté, co jsou oba kaleny a temperovány při stejné teplotě, má 4140 asi 20% výhodu pevnosti a běží o 5-6 HRC tvrdší.
Lze 4140 svařit?
Ano, ale pouze s řízeným postupem: předehřev na 200-315°C, nízkovodíkové plnivo, interpass kontrola a tepelné zpracování po svařování pro nosné spoje. 4130 je podstatně shovívavější a je standardní volbou pro svařované chromoly struktury.
Je pro hřídele lepší 4130 nebo 4140?
Pro přenos síly a rotující hřídele je 4140 lepší volbou, protože má vyšší mez kluzu, hlubší prokalitelnost a vynikající odolnost proti únavě. Vyberte 4130 pouze tehdy, když bude hřídel svařena do větší konstrukce.
Jaký je rozdíl v tvrdosti po tepelném zpracování?
Po kalení oleje a temperování při 540 °C přistává 4130 při zhruba 32 HRC a 4140 při zhruba 38 HRC. Ve velkých úsecích se mezera rozšiřuje, protože 4140 tvrdne hluboko, zatímco 4130 zůstává mělce tuhnoucí.
Je dražší 4130 nebo 4140?
4140 obvykle stojí o 5–15 % více na kilogram. Předtvrzená cesta 4140 však může odstranit celou operaci tepelného zpracování z dílny, což často činí hotový díl levnější než díl 4130, který vyžaduje samostatné kalení.
Kdy by si konstruktér vybral 4130 před 4140?
Když svařování dominuje výrobě, když je průřez tenký, když je kritická rázová houževnatost, nebo když je úspora hmotnosti díky tenkostěnné konstrukci důležitější než maximální pevnost. Klasickými příklady jsou letecké trubky a závodní rámy.
Slovo na závěr
Mezi 4130 a 4140 neexistuje univerzální vítěz. Existuje pouze správný sklon pro geometrii, zatěžovací stav a způsob spojování. Použijte 4140 pro opracované a kalené mechanické díly, které přenášejí zatížení v tlustých částech; použijte 4130 pro svařované konstrukce, kde riziko praskání a houževnatost rozhodují o výsledku. Dodavatel, který umí kovat, tepelně zpracovávat a obrábět oba druhy v jednom domě, usnadňuje řízení kompromisu, protože změna materiálu je pouze řádková položka – skutečná hodnota je v řízení procesu kolem ní.