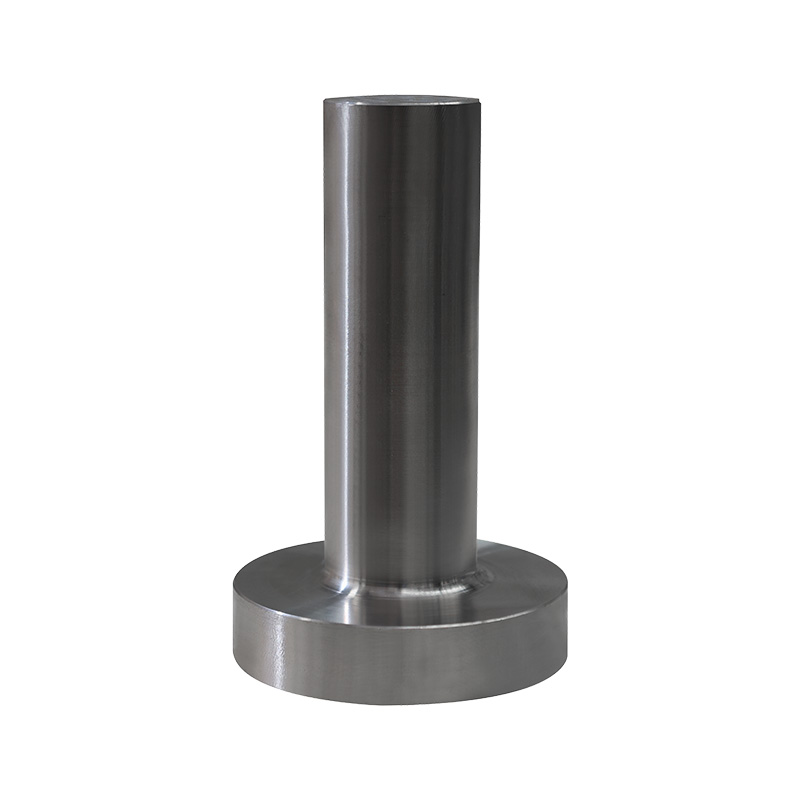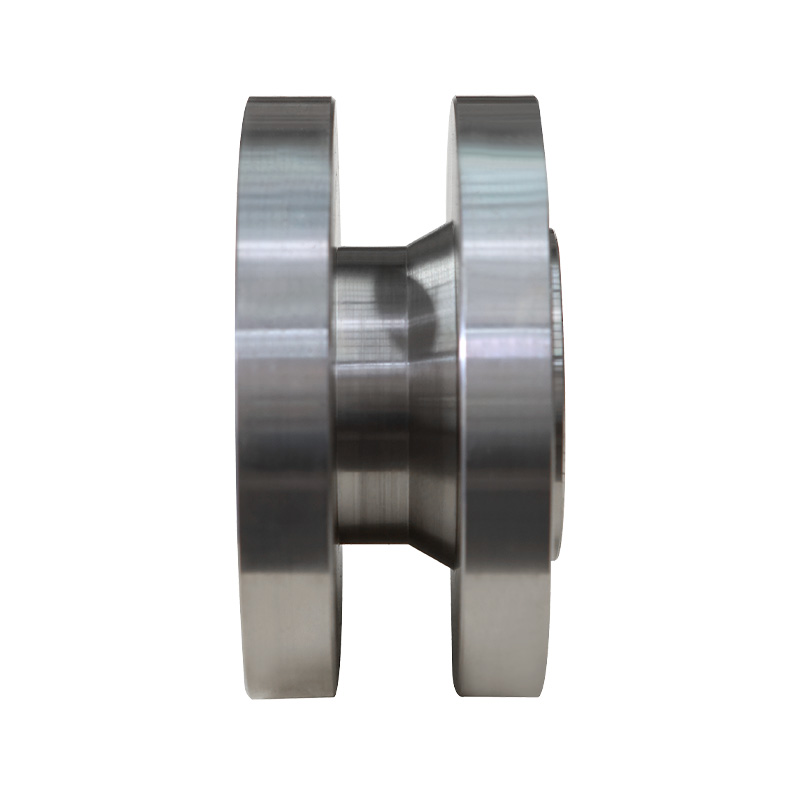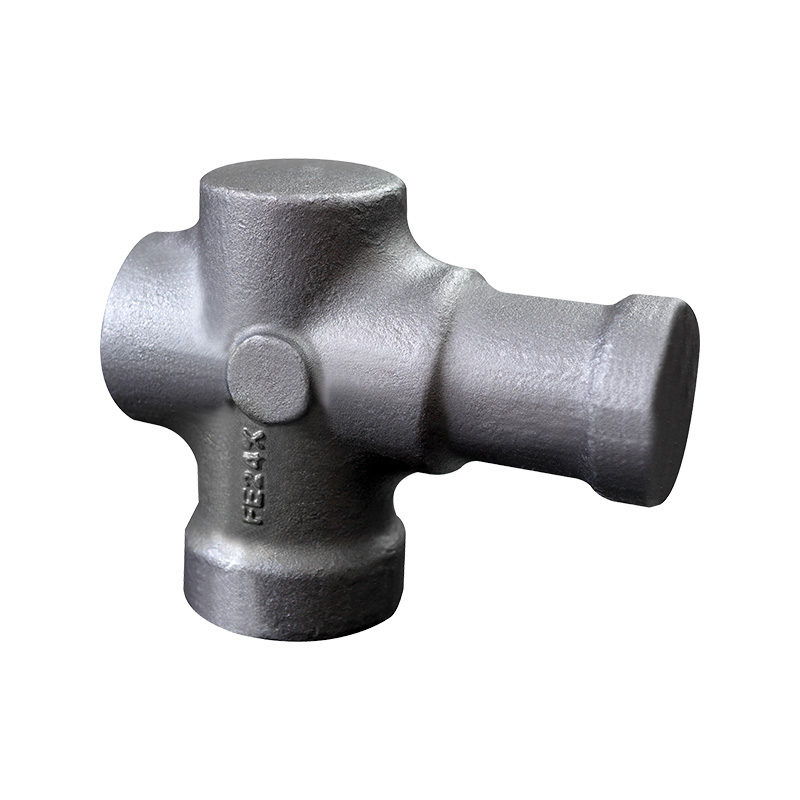


Většina kovů s dostatečnou tažností může být kována, ale ne každý kov je vhodný pro průmyslové díly. Mezi kovy běžně používané pro kované součásti patří uhlíková ocel, legovaná ocel, nerezová ocel, hliník, titan, měď a slitiny na bázi niklu . Každá skupina kovů se pod lisem nebo kladivem chová jinak a správný výběr závisí na provozních podmínkách. Těleso ventilu přepravující kyselý plyn vyžaduje korozivzdorný materiál, jako je duplexní nerezová ocel 2205, zatímco hřídel důlního drtiče vyžaduje odolnost proti nárazu z kované legované oceli. Získání kovu hned na začátku zabrání pozdějším nákladným selháním.
Kompletní sortiment kovatelných kovů
Výběr kovu je prvním rozhodnutím při výrobě kovaných dílů. Níže je praktický rozpis kovatelných kovů nejčastěji používaných průmyslovými výrobci. Tabulka uvádí běžné třídy a typické konečné použití pro každou rodinu.
| Kovovéová rodina | Společné známky | Proč je kované | Typické použití |
|---|---|---|---|
| Uhlíková ocel | 1018, 1045, A36 | Vysoká pevnost, dobrá obrobitelnost, nízká cena | Hřídele, ozubená kola, konstrukční díly |
| Legovaná ocel | 4140, 4340, 8620 | Vysoká pevnost a odolnost proti únavě | Klikové hřídele, ojnice |
| Nerezová ocel | 304, 316, 17-4 PH | Odolnost proti korozi, pevnost při vysokých teplotách | Díly ventilů, chemická zařízení |
| Hliníkové slitiny | 6061, 7075, 2024 | Lehký, vynikající poměr pevnosti a hmotnosti | Letecké díly, průmyslové rámy |
| Titanové slitiny | Ti-6Al-4V | Pevný při vysoké teplotě, odolný proti korozi | Lékařské implantáty, součásti letadel |
| Slitiny niklu | Inconel 625, 718 | Odolné proti oxidaci při vysoké teplotě | Plynové turbíny, chemické zpracování |
| Slitiny mědi | C11000, C17200 | Výborná vodivost, tvarovatelnost | Elektrické konektory, výměníky tepla |
Uhlíková ocel je nejúspornějším a nejrozšířenějším kovacím kovem. Reaguje předvídatelně na tepelné zpracování a nabízí dobrou obrobitelnost. Legovaná ocel přidává chrom, nikl a molybden pro zvýšení pevnosti, houževnatosti a prokalitelnosti. Nerezová ocel chrání před korozí, která je nezbytná ve ventilových a chemických zařízeních. Hliníkové výkovky jsou ceněné pro svou nízkou hmotnost a vynikající poměr pevnosti k hmotnosti, často používané v leteckých a dopravních rámech. Titan je drahý, ale poskytuje výjimečnou odolnost proti korozi a pevnost při vysokých teplotách pro lékařské a letecké součásti. Slitiny na bázi niklu, jako je Inconel 718, si udržují svou pevnost při teplotách nad 700 °C, což je činí kritickými v plynových turbínách a petrochemických reaktorech. Slitiny mědi jsou méně běžné v těžkém kování, ale jsou ceněny pro vodivost.
Co dělá kov kovatelným
O tom, zda lze kov úspěšně vykovat, rozhodují tři faktory: tažnost, teplotní citlivost a rychlost deformace .
Tažnost popisuje, jak moc se kov může roztáhnout bez praskání. Kovy s vysokou tažností, jako je uhlíková ocel, mohou být deformovány v širokém rozsahu podmínek. Citlivost na teplotu je důležitá, protože každý kov má specifické kovací okno, kde se stává plastickým, aniž by se rozbil. Rychlost deformace definuje, jak rychle lze kov stlačit; některé slitiny se roztrhnou, pokud lis postupuje příliš rychle.
| Metal | Rozsah teplot kování | Typický redukční poměr | Výsledek struktury zrna |
|---|---|---|---|
| Uhlíková ocel | 1100-1200 °C | 3:1 až 5:1 | Rafinovaný, izotropní |
| Nerezová ocel | 1100-1260 °C | 3:1 až 4:1 | Konstrukce odolná proti korozi |
| hliník | 375-475 °C | 4:1 až 8:1 | Jemné a jednotné |
| titan | 815-980 °C | 2:1 až 4:1 | Řízená orientace zrna |
| Slitina niklu | 1040-1230 °C | 3:1 až 6:1 | Hrubý, ale tažný |
Uhlíková ocel má široký výkovek, proto je výchozí volbou pro velké výkovky. Nerezová ocel vyžaduje přesné řízení teploty, protože může být příliš citlivá na deformaci. Hliník potřebuje nízkou míru deformace, aby se zabránilo roztržení, a titan má tendenci rychle chladnout, takže se často kuje na vyhřívaných zápustkách.
Procesy kování a kompatibilita kovů
Procesy kování ovlivňují to, jak kov teče a dosahuje konečného tvaru. V průmyslové výrobě se používají tři hlavní metody otevřené zápustkové kování, uzavřené zápustkové kování a válcování bezešvých kroužků .
Otevřené zápustkové kování
Volné kování používá ploché, nekonturované zápustky a je nejvhodnější pro velké ocelové a legované ocelové díly. Kov je opakovaně lisován mezi matricemi, zatímco se otáčí, což mu dává rafinovanou strukturu zrna po délce součásti.
Uzavřené zápustkové kování
Uzavřené zápustkové kování tvaruje kov v tvarovaných zápustkách. Funguje dobře pro nerezovou ocel, hliník a titan, protože dokáže vytvářet složité geometrie s užšími tolerancemi než volné kování.
Bezešvé Ring Rolling
Bezešvé válcování prstenců vytváří prstence s kontinuálním tokem zrna. Běžně se používá s kroužky z legované oceli, nerezové oceli a niklové slitiny pro ložiska, příruby a tlakové nádoby.
V Xinyu Forging máme vlastní možnosti pro všechny tři procesy, což nám umožňuje přizpůsobit metodu kování charakteristikám kovu. Prozkoumejte naše plné možnosti kování .
Výběr kovu pro různé průmyslové aplikace
Různá průmyslová prostředí namáhají kovy různými způsoby. Následující části shrnují, jaké kovy v jednotlivých oblastech fungují nejlépe.
Ropné, plynové a petrochemické výkovky
Ropná a plynová zařízení vidí korozivní kapaliny, vysoký tlak a často vysoké teploty. Kované díly se v tomto sektoru běžně používají Nerezová ocel 316L, duplexní nerezová ocel nebo slitiny na bázi niklu, jako je Inconel 625 . Tyto kovy odolávají chloridové důlkové korozi a sulfidovému napěťovému praskání.
Například součásti ústí vrtu vyrobené z kované nerezové oceli zvládnou tlaky nad 10 000 psi v provozu s kyselým plynem. Kovaná struktura zrna odolává šíření trhlin mnohem lépe než lité díly.
 Ropné a plynové petrochemické výkovky pro vysokotlaký servis Tyto kované součásti zajišťují integritu tlakových hranic v drsných ropných a plynových prostředích. S materiály, jako je nerezová ocel 17-4 PH, odolávají extrémním tlakům a korozi, což je činí nezbytnými pro spolehlivý provoz. Zobrazit produkt →
Výkovky ventilů
Ventily pracují v širokém rozsahu tlaků a teplot. Tělo, disk a stopka jsou běžně kované Nerezová ocel 17-4 PH, nerezová ocel 316 nebo legovaná ocel . 17-4 PH je obzvláště běžné, protože nabízí vysokou pevnost a dobrou odolnost proti korozi v jednom materiálu.
Ve vysokotlakém parním provozu dodávají tělesa ventilů z kované legované oceli takovou pevnost, že ponesou až 2500 jmenovitých tlakových tříd. Výkovky ventilů musí mít těsnou strukturu zrna, aby se zabránilo únikovým cestám podél tlakové hranice.
Výkovky ventilů for Fluid Control and Pressure Vessels Výkovky ventilů nabízejí rafinovanou strukturu zrna, aby se zabránilo únikovým cestám a vydržely vysoké fyzické namáhání. Jsou životně důležité pro bezpečnou kontrolu tekutin v energetických a průmyslových potrubních sítích. Zobrazit produkt → Těžební stroje výkovky
Důlní zařízení čelí vysokému rázovému zatížení, abrazivnímu opotřebení a častému přetěžování. Kované díly pro drtiče, mlýnky a dopravníkové systémy jsou obvykle vyrobeny z legované oceli jako 4340 nebo manganové oceli . Tyto materiály mají vysokou únavovou pevnost a mohou absorbovat nárazy, aniž by došlo k prasknutí.
Výkovky těžebních strojů z vysokopevnostní legované oceli mohou zkrátit prostoje až o 30 % ve srovnání s litými alternativami, protože kovaná struktura zrna zabraňuje růstu trhlin.
Těžební stroje výkovky for Heavy-Duty Equipment Kované díly pro důlní stroje poskytují vysokou únavovou pevnost a tlumení nárazů, čímž snižují prostoje v abrazivních podmínkách. Jsou klíčové pro drtiče, mlýny a dopravníky při velkém zatížení. Zobrazit produkt → Výkovky projektu jaderné energetiky
Zařízení pro jadernou energii vyžaduje materiály, které odolají vysokým teplotám, záření a dlouhým servisním cyklům. Austenitické nerezové oceli a slitiny na bázi niklu jsou standardní volbou pro velké kované kroužky a součásti tlakových nádob. Tyto slitiny si zachovávají své mechanické vlastnosti i při zvýšených teplotách.
Maximální velikost výkovku a hmotnostní limity
Velikost výkovku je omezena kapacitou kovacího lisu a pevností tečení kovu při teplotě. Velké, těžké díly vyžadují větší lisovací tonáž k dosažení plné deformace. Pro srovnání, výrobci průmyslových výkovků mohou vyrábět díly s vnější průměry až 20 stop (6,1 metru) a jednotlivé hmotnosti až 40 000 liber (18 100 kg) v jediném výkovku. Omezení geometrie součásti může zvýšit rozsah kovů, které můžete použít, protože silnější kovy potřebují k deformaci větší sílu.
- Maximální vnější průměr: 20 stop / 6,1 metru
- Maximální hmotnost jednoho kusu: 40 000 liber / 18 100 kg
- Dodací podmínky: jako kované nebo plně opracované
Často kladené otázky
Dá se kovat litina?
Ne. Litina obsahuje vysoké množství uhlíku, což ji činí křehkou. Spíše se láme, než aby se deformoval pod lisem. Kování je omezeno na tvárné kovy.
Jaký kov se nejčastěji používá při kování?
Uhlíková ocel je nejběžnějším kovacím kovem. Je nákladově efektivní, snadno se obrábí a je k dispozici v mnoha standardních jakostech.
Mohou hliníkové výkovky nahradit ocelové díly?
Ano, když je váha kritická. Hliníkové výkovky 6061 a 7075 mají poměr pevnosti k hmotnosti, který umožňuje lehčí součásti. Nevyrovnají se však oceli v surové pevnosti.
Lze titan kovat?
Ano. Ti-6Al-4V je nejrozšířenější titanová slitina pro výkovky. Vyžaduje zahřáté zápustky a pomalou deformaci, aby nedošlo k prasknutí.
Jaké kovy nelze kovat?
Litinu, některé slitiny hořčíku a určité nástrojové oceli s vysokým obsahem uhlíku nelze kovat, protože mají nízkou tažnost. Při deformaci praskají.
Závěr: Jak vybrat správný kovatelný kov
Výběr správného kovu pro kovaný díl je inženýrským rozhodnutím. Začněte provozními podmínkami: teplota, tlak, korozivní médium a typ zatížení. Poté porovnejte mechanické vlastnosti kandidátských kovů. Nakonec ověřte, že kov lze tvarovat vámi zvoleným procesem kování.
- Definujte požadavky na službu.
- Uveďte kovy, které splňují tyto požadavky.
- Vyhodnoťte kompatibilitu procesu kování.
- Zvažte náklady a obrábění.
Pokud si nejste jisti výběrem materiálu, kontaktujte náš technický tým . Můžeme zkontrolovat vaše požadavky na aplikaci a doporučit vhodnou slitinu, proces kování a konečnou úpravu.